

Hallo! Als Lieferant von Magnesium-Druckguss werde ich oft zu verschiedenen technischen Aspekten des Prozesses befragt. Eine häufig gestellte Frage lautet: „Wie groß ist der Entformungswinkel beim Magnesiumdruckguss?“ Nun, in diesem Blogbeitrag werde ich es für Sie in einfachen Worten aufschlüsseln.
Druckguss zuerst verstehen
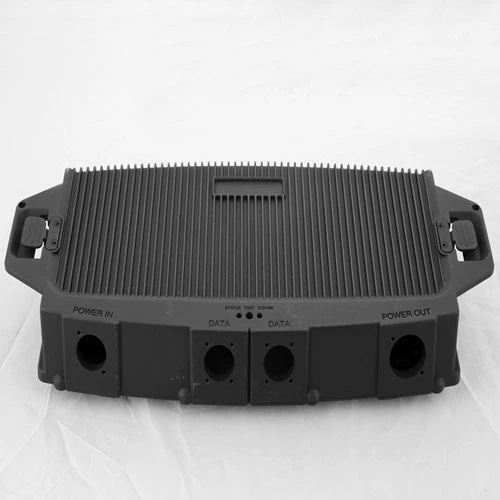
Bevor wir uns mit dem Formschrägenwinkel befassen, wollen wir kurz erläutern, was Magnesiumdruckguss ist. Magnesiumdruckguss ist ein Herstellungsverfahren, bei dem geschmolzenes Magnesium unter hohem Druck in einen Formhohlraum gepresst wird. Diese Methode erfreut sich großer Beliebtheit, da sie es uns ermöglicht, komplexe Teile mit hoher Präzision und hervorragender Oberflächengüte herzustellen. Weitere Informationen finden Sie hierDruckguss aus Magnesiumlegierungauf unserer Website.
Was genau ist ein Formschrägewinkel?
Also, was ist dieser Schrägungswinkel überhaupt? Beim Druckguss ist ein Entformungswinkel die Verjüngung oder Neigung, die auf die vertikalen Wände eines Druckgussteils angewendet wird. Sie wird in Grad gemessen und ist entscheidend für das erfolgreiche Auswerfen des Teils aus der Form. Ohne den richtigen Entformungswinkel kann das Herausnehmen des Gussstücks aus der Form eine echte Nervensäge sein. Dies kann zu Schäden am Teil, an der Form oder an beiden führen.
Warum brauchen wir einen Entformungswinkel beim Magnesiumdruckguss?
Es gibt einige Hauptgründe, warum Formschrägen beim Magnesiumdruckguss so wichtig sind.
Einfaches Auswerfen
Der Hauptgrund für einen Entformungswinkel besteht darin, das Auswerfen des Teils aus der Form zu erleichtern. Wenn das geschmolzene Magnesium in der Form erstarrt, kann es an den Wänden haften bleiben. Eine Entformungsschräge trägt dazu bei, die Reibung zwischen dem Teil und der Form zu verringern, sodass das Teil reibungslos entnommen werden kann, ohne dass es hängen bleibt. Wenn es keinen Entformungswinkel gibt, kann es sein, dass das Teil verformt ist oder eine schlechte Oberflächenbeschaffenheit aufweist.
Langlebigkeit der Form
Ein weiterer Vorteil der Verwendung eines Entformungswinkels besteht darin, dass er dazu beiträgt, die Lebensdauer der Form zu verlängern. Wenn sich ein Teil nur schwer auswerfen lässt, müssen wir möglicherweise übermäßige Kraft anwenden. Dies kann zu Verschleiß an der Form führen und zu einem vorzeitigen Ausfall führen. Durch die Verwendung eines geeigneten Entformungswinkels können wir die Belastung der Form während des Auswurfvorgangs minimieren, was bedeutet, dass sie für mehr Produktionsläufe verwendet werden kann, bevor sie ausgetauscht werden muss.
Bessere Konsistenz
Ein Entformungswinkel trägt auch zu einer besseren Konsistenz im Produktionsprozess bei. Dadurch wird sichergestellt, dass jedes Teil auf die gleiche Weise aus der Form ausgeworfen wird, was dazu beiträgt, die Qualität und Maßhaltigkeit der Teile aufrechtzuerhalten. Dies ist besonders wichtig bei der Massenproduktion, wo selbst kleine Abweichungen einen großen Einfluss auf die Gesamtqualität des Endprodukts haben können.
So ermitteln Sie den idealen Schrägenwinkel
Jetzt fragen Sie sich vielleicht, wie Sie den richtigen Entformungswinkel für Ihr Magnesium-Druckgussteil bestimmen. Nun, es gibt keine allgemeingültige Antwort auf diese Frage. Der ideale Formschrägewinkel hängt von mehreren Faktoren ab, darunter:
Teilegeometrie
Form und Größe des Teils spielen eine wichtige Rolle bei der Bestimmung des Entformungswinkels. Teile mit komplexen Geometrien oder tiefen Hohlräumen erfordern möglicherweise einen größeren Entformungswinkel, um einen ordnungsgemäßen Auswurf zu gewährleisten. Wenn Sie beispielsweise einen Teil mit sehr hohen vertikalen Wänden haben, benötigen Sie einen größeren Schrägenwinkel als in einem Teil mit kürzeren Wänden.
Anforderungen an die Oberflächenbeschaffenheit
Auch die gewünschte Oberflächenbeschaffenheit des Teils beeinflusst den Entformungswinkel. Wenn Sie eine glatte, hochwertige Oberflächenbeschaffenheit benötigen, müssen Sie möglicherweise einen kleineren Entformungswinkel verwenden. Bedenken Sie jedoch, dass ein kleinerer Entformungswinkel auch den Auswurfvorgang erschweren kann, es handelt sich also um einen kleinen Balanceakt.
Eigenschaften von Magnesiumlegierungen
Verschiedene Magnesiumlegierungen weisen unterschiedliche Schrumpfraten und Fließeigenschaften auf. Diese Eigenschaften können den Entformungswinkel beeinflussen, der für einen erfolgreichen Druckguss erforderlich ist. Beispielsweise benötigt eine Legierung mit einer hohen Schrumpfungsrate möglicherweise einen größeren Entformungswinkel, um die Schrumpfung auszugleichen und zu verhindern, dass das Teil an der Form klebt.
Als allgemeine Faustregel gilt beim Magnesiumdruckguss üblicherweise ein Entformungswinkel von 1 bis 3 Grad. Es ist jedoch immer eine gute Idee, einen professionellen Druckgießer oder einen Ingenieur zu konsultieren, um den besten Entformungswinkel für Ihre spezifische Anwendung zu ermitteln. Wir bietenMagnesium-Druckguss-Service, und unser Expertenteam kann Ihnen dabei helfen.
Herausforderungen mit Formschrägen
Während Formschrägen beim Magnesiumdruckguss von wesentlicher Bedeutung sind, können sie auch einige Herausforderungen mit sich bringen.
Designbeschränkungen
Das Hinzufügen eines Entformungswinkels zu einem Teiledesign kann manchmal die Designflexibilität einschränken. In manchen Fällen kann beispielsweise eine Formschräge das Aussehen oder die Funktionalität des Teils verändern. Designer müssen einen Weg finden, die Notwendigkeit eines Entformungswinkels mit den allgemeinen Designanforderungen in Einklang zu bringen.

Kostenauswirkungen
Eine Vergrößerung des Entformungswinkels kann manchmal zu einer Erhöhung der Teilekosten führen. Dies liegt daran, dass ein größerer Entformungswinkel dazu führen kann, dass mehr Material verwendet wird, was die Produktionskosten erhöhen kann. Wenn außerdem der Entformungswinkel Änderungen am Formdesign erfordert, können zusätzliche Werkzeugkosten anfallen.
Tipps zur effektiven Nutzung von Schrägenwinkeln
Hier sind einige Tipps, die Ihnen helfen, Entformungsschrägen bei Ihren Magnesium-Druckgussprojekten effektiv zu nutzen:
-
Beginnen Sie mit der Designphase: Beziehen Sie den Entformungswinkel von Anfang an in die Teilekonstruktion ein. Dies trägt dazu bei, Änderungen in letzter Minute zu vermeiden und sicherzustellen, dass das Teil problemlos hergestellt werden kann.
-
Arbeiten Sie mit einem erfahrenen Druckgießer zusammen: Ein erfahrener Druckgießer kann wertvolle Einblicke und Empfehlungen zum idealen Entformungswinkel für Ihr Teil geben. Sie können Ihnen auch dabei helfen, das Design zu optimieren, um die Auswirkungen des Entformungswinkels auf das Erscheinungsbild und die Funktionalität des Teils zu minimieren.
-
Testen und iterieren: Wenn möglich, führen Sie einige Testläufe mit unterschiedlichen Formschrägen durch, um herauszufinden, welcher für Ihre Anwendung am besten geeignet ist. Auf diese Weise können Sie den Formschrägewinkel genau einstellen und sicherstellen, dass Sie die besten Ergebnisse erzielen.
Abschluss
Zusammenfassend lässt sich sagen, dass der Entformungswinkel ein kritischer Aspekt beim Magnesiumdruckguss ist. Es spielt eine entscheidende Rolle für den Auswurfprozess, die Langlebigkeit der Form und die Qualität der Teile. Wenn Sie verstehen, was ein Entformungswinkel ist, warum er wichtig ist und wie Sie den idealen Entformungswinkel für Ihr Teil bestimmen, können Sie den Erfolg Ihrer Magnesiumdruckgussprojekte sicherstellen.
Wir sind ein vertrauenswürdiger Lieferant vonMagnesium-Druckgussteile, und wir verfügen über das Fachwissen und die Erfahrung, um alle Ihre Druckgussanforderungen zu erfüllen. Egal, ob Sie ein kleines Unternehmen sind, das einen Prototypen sucht, oder ein Großkonzern, der eine Massenproduktion benötigt, wir sind hier, um Ihnen zu helfen. Wenn Sie an unseren Dienstleistungen interessiert sind, zögern Sie nicht, mit uns Kontakt aufzunehmen, um Ihr Projekt zu besprechen und den Beschaffungsprozess zu starten.
Referenzen
- „Die Casting Handbook“ des American Die Casting Institute
- „Magnesium: Eigenschaften, Anwendungen und Potenzial“ von John H. Westbrook